


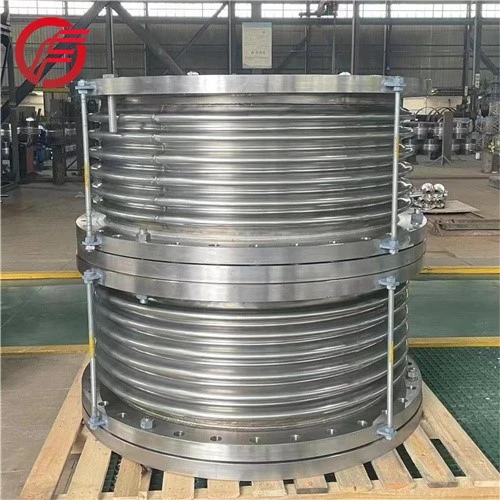
Les soufflets de dilatation en titane, avec leur résistance supérieure à la corrosion et leur excellente résistance spécifique, sont devenus des composants de compensation clés dans les systèmes de canalisations fonctionnant dans des conditions extrêmement corrosives et extrêmes, comme dans le génie chimique, le génie maritime et la production d'énergie et d'électricité. Cependant, les fuites par corrosion et la rupture par fatigue restent les deux modes de défaillance du cœur auxquels ils sont confrontés pendant le service.
Cet article élucide systématiquement les mécanismes causals de la corrosion et de la rupture par fatigue des soufflets de dilatation en titane et propose des solutions techniques correspondantes dans cinq dimensions : sélection des matériaux, conception structurelle, processus de fabrication, installation et construction, ainsi que fonctionnement et maintenance. La recherche montre qu'en adaptant les matériaux à l'environnement corrosif grâce à la classification des matériaux, en optimisant les paramètres de forme d'onde pour réduire la concentration de contraintes, en contrôlant strictement la qualité du soudage et la contamination par les ions fer, en standardisant les opérations d'installation et de test de pression et en établissant un système d'inspection et de maintenance du cycle de vie complet, la sécurité, la fiabilité et la durée de vie des soufflets de dilatation en titane peuvent être considérablement améliorées. Cet article peut fournir des références théoriques et pratiques pour la conception technique et la gestion de l'exploitation et de la maintenance.
Dans des conditions d'exploitation exigeantes telles que le génie chimique, le raffinage du pétrole et l'ingénierie maritime, les systèmes de pipelines sont confrontés aux effets combinés de températures élevées, de pressions élevées et de milieux hautement corrosifs pendant de longues périodes. En tant que composant essentiel de la compensation thermique des pipelines et de l'amortissement des vibrations, la fiabilité des soufflets de dilatation affecte directement la sécurité opérationnelle de l'ensemble du système. Les soufflets en titane et en alliage de titane, avec leur excellente résistance à la corrosion (en particulier leur stabilité dans les ions chlorure, le chlore gazeux humide et divers milieux acides), leur conception légère (réduction de poids de plus de 30 % par rapport à l'acier inoxydable) et leurs bonnes performances en fatigue, deviennent une nouvelle génération de composants de base remplaçant les produits traditionnels en acier inoxydable.
Cependant, les soufflets de dilatation en titane sont toujours confrontés à deux défis majeurs en service réel : premièrement, la corrosion par piqûres, la corrosion caverneuse et la fissuration par corrosion sous contrainte causées par la corrosion du milieu ; et deuxièmement, la rupture par fatigue sous chargement cyclique, en particulier la rupture couplée à la « corrosion-fatigue » sous les effets combinés de hautes températures, de hautes pressions et de milieux corrosifs. Ces deux modes de défaillance sont interconnectés et se renforcent mutuellement, posant un défi majeur à la sécurité du réseau pipelinier.
Cet article, suivant la logique « analyse des causes du problème → solutions multi-dimensionnelles », présente systématiquement des solutions aux problèmes de corrosion et de rupture par fatigue des soufflets de dilatation en titane, dans le but de fournir des conseils techniques pratiques aux concepteurs techniques et aux responsables de l'exploitation et de la maintenance.

1. Défaillance de corrosion et solutions système
1.1 Principales formes et causes de rupture par corrosion
La rupture par corrosion est le type de défaillance le plus répandu dans les joints de dilatation à soufflet. L'analyse de nombreux composants défaillants révèle que la corrosion se manifeste généralement par une corrosion par piqûres et une fissuration par corrosion sous contrainte, la fissuration par corrosion sous contrainte due aux ions chlorure représentant environ 95 % de toutes les défaillances par corrosion.
Bien que le titane soit réputé pour son excellente résistance à la corrosion, il peut néanmoins subir une défaillance due à la corrosion dans les conditions suivantes :
(1) Corrosion galvanique causée par une contamination par des ions fer. Le titane est extrêmement sensible à la contamination par les ions fer. Si de la limaille de fer ou de la rouille adhèrent à la surface, une corrosion galvanique (le titane comme cathode et le fer comme anode) se produira, entraînant une corrosion et une perforation localisées.
(2) Corrosion risk in high-temperature, high-concentration chloride ion environments. Although titanium hardly corrodes in seawater at room temperature, crevice corrosion or pitting corrosion can still occur under harsh conditions of high temperature (>70 degrés), concentration élevée en ions chlorure et faible pH.
(3) Effet de couplage de la concentration moyenne et de la température. Sous les effets combinés de plusieurs facteurs tels que la corrosion du support, le fluage à haute-température, la fragilisation à basse-température et les vibrations induites par l'écoulement-, les zones stagnantes au bas des ondulations sont sujettes à une corrosion par piqûres localisée, accélérant considérablement la dégradation des performances.
1.2 Solutions au niveau matériel-
(1) Sélection des matériaux basée sur la classification des milieux corrosifs. L'acier inoxydable ordinaire est presque inefficace contre les milieux hautement corrosifs tels que l'acide chlorhydrique (à n'importe quelle concentration), et des tuyaux ondulés en titane doivent être sélectionnés. Pour les conditions corrosives générales, le titane pur industriel (Gr1/Gr2) peut répondre aux exigences de base ; pour des conditions avec des niveaux de contraintes plus élevés et une corrosion plus forte, des alliages de titane (tels que Gr7/Gr12/TC4) doivent être sélectionnés pour améliorer les performances globales.
(2) Contrôle strict de la contamination par les ions fer. Le site d'installation doit être isolé des zones de construction en acier au carbone et en acier inoxydable, avec une zone de stockage dédiée. Des tapis en caoutchouc ou des planches de bois doivent être posés sur le sol pour éviter tout contact direct entre les tuyaux en titane et les supports en acier au carbone. Avant la construction, la limaille de fer et la poussière doivent être enlevées avec un aspirateur. Les outils (clés, pinces) doivent être dédiés ou dégraissés et dérouillés- ; Le contact direct entre les outils en acier au carbone et la surface du tuyau en titane est strictement interdit. (3) Protection des surfaces et gestion du nettoyage. Essuyez mensuellement la surface des raccords de tuyauterie en titane avec un détergent neutre et un chiffon doux ou une éponge, en évitant les détergents acides ou alcalins forts qui pourraient endommager le matériau ; vérifier régulièrement l'état des joints et des joints, en remplaçant rapidement toute pièce vieillie ou endommagée.
1.3 Mesures de contrôle de la corrosion au niveau de la conception
(1) Conception rationalisée de la cavité interne. Optimisez la forme de l'ondulation à l'aide de la simulation de dynamique des fluides computationnelle (CFD) pour éviter la stagnation du support et les zones mortes, empêchant ainsi fondamentalement la corrosion par concentration localisée.
(2) Éviter les structures crevasses. Optimisez les connexions à brides, les joints soudés et d’autres zones pour minimiser les espaces et prévenir la corrosion caverneuse.
(3) Utilisation de structures ondulées renforcées. Pour les conditions de fonctionnement présentant un risque élevé de corrosion sous contrainte, utilisez des ondulations renforcées en forme de U-au lieu d'ondulations ordinaires en forme de U-pour atténuer efficacement la concentration de contraintes au niveau des vallées d'ondulation et réduire la sensibilité à la corrosion sous contrainte.

2. Défaillance par fatigue et solutions système
2.1 Mécanisme et caractéristiques de la rupture par fatigue
Lors d'un service à long terme-, les compensateurs à soufflet subissent des dommages dus à la fatigue sous des contraintes et des déformations cycliques, conduisant finalement à une défaillance par fatigue. Les zones de concentration de contraintes clés pour la rupture par fatigue sont généralement situées au niveau des creux des soufflets et des joints soudés.
Les études de fatigue sur les soufflets en titane en forme de U- non renforcés montrent que, par rapport à l'acier inoxydable austénitique, les soufflets en titane ont une durée de vie inférieure à la fatigue. Leur facteur de sécurité de conception est relativement important et la conception selon la formule ASME B31.3 Annexe X302.1.3 est considérée comme sûre. Le mode de rupture par fatigue est le même que celui des soufflets en acier inoxydable austénitique traditionnels, avec des fissures s'initiant aux deux extrémités et se propageant vers le milieu, présentant une rupture ductile typique.
En ingénierie pratique, un compensateur à soufflet (acier inoxydable 304, durée de vie nominale de 8 ans) dans un échangeur thermique de réseau de chaleur a montré une défaillance potentielle après seulement 5,2 ans de service effectif. La concentration des contraintes a atteint 1,3 fois la limite d'élasticité du matériau, devenant ainsi la principale source d'amorçage de fissures de fatigue.
2.2 Conception structurelle et optimisation
(1) Optimisation de la forme d'onde – De « V » à « U » puis à « Tangente hyperbolique ». Les tuyaux ondulés en forme de U- ont un rayon plus grand à la transition entre les crêtes et les creux, ce qui entraîne une répartition des contraintes plus uniforme et une meilleure résistance à la fatigue par rapport aux tuyaux ondulés en forme de V-. L'utilisation d'une courbure progressive au lieu d'angles vifs réduit considérablement les pics de contraintes locales, et la transition douce entre les pics et les creux de l'ondulation évite efficacement les points de concentration des contraintes. De plus, la structure centrale ondulée peut être reconstruite en utilisant le principe de topologie biomimétique en nid d'abeilles, optimisant le profil ondulé en arc de cercle traditionnel en une forme « tangente hyperbolique », assurant une transmission uniforme des contraintes et réduisant la surcharge de contraintes locale lorsque la paroi du tuyau ondulé est soumise à des déplacements fréquents.
(2) Conception de structure ondulée multi-couches. Pour des conditions de haute-pression ou de-déplacement important, la conception des tuyaux ondulés multi-disperse les contraintes, permettant à chaque couche de tuyaux ondulés de supporter seulement une partie de la charge, ce qui entraîne une répartition globale des contraintes plus uniforme et prolonge considérablement la durée de vie en fatigue.
(3) Correspondance raisonnable de l’épaisseur de paroi et de l’espacement des vagues. En calculant et en optimisant avec précision la conception, il est possible de trouver la relation optimale entre l'épaisseur de paroi et le pas d'ondulation, ce qui peut réduire efficacement la concentration de contraintes et améliorer la résistance à la fatigue. Cependant, il convient de noter que plus la durée de vie en fatigue est élevée, plus le montant de compensation d'onde unique -est faible ; si le montant de la compensation d'onde unique-est excessivement augmenté pour réduire les coûts, cela entraînera une augmentation significative de la contrainte de flexion méridionale, augmentant ainsi le risque d'instabilité.
(4) Réserve de sécurité pour la durée de vie en fatigue. La formule de conception de résistance à la fatigue pour les soufflets en titane dérivée de la norme ASME présente un facteur de sécurité important. Dans la conception réelle, cette réserve de sécurité doit être pleinement utilisée et une marge de durée de vie en fatigue suffisante doit être réservée dès la phase de conception.
2.3 Processus de fabrication et contrôle qualité
(1) Contrôle strict du processus de soudage. Les soudures longitudinales sur les soufflets doivent être entièrement pénétrées et la qualification du processus de soudage doit répondre aux exigences de la norme NB/T 47014. Le titane a une activité chimique extrêmement élevée à des températures élevées-absorbant l'hydrogène au-dessus de 300 degrés, l'oxygène au-dessus de 600 degrés et l'azote au-dessus de 700 degrés. Du gaz argon d'une pureté supérieure ou égale à 99,99 % doit être utilisé pour la protection, et il est strictement interdit de provoquer un arc ou de connecter un fil de terre à la surface du soufflet. (2) Plusieurs garanties pour les tests non destructifs-. Avant la formation des tuyaux ondulés, les cordons de soudure longitudinaux doivent subir des tests radiographiques à 100 % ; pour les tuyaux ondulés d'une épaisseur nominale inférieure ou égale à 2,4 mm, un soudage sur un seul côté-avec ressuage sur les surfaces intérieures et extérieures peut être utilisé à la place. Après le formage du tube ondulé, tous les cordons de soudure des surfaces intérieures et extérieures accessibles doivent être soumis à un ressuage. L'évaluation des tests radiographiques doit être conforme aux exigences relatives aux coutures longitudinales de la norme GB/T 20801.5-2020, et les tests de ressuage ne doivent pas révéler de fissures, de contre-dépouilles ou de pénétration incomplète.
(3) Sélection raisonnable du processus de formage. Pour les tubes ondulés en titane pur présentant une bonne plasticité, des procédés de travail à froid (formage hydraulique, profilage, formage par rotation, formage par expansion) peuvent être utilisés ; pour les tubes ondulés en alliage de titane ayant des exigences de performances plus élevées, le formage par soudage (soudage à l'arc sous argon et soudage à l'arc plasma) ou le formage superplastique peuvent être utilisés pour éliminer les contraintes résiduelles et garantir la précision dimensionnelle.. 3. Assistance complète pour l'installation, la construction et la gestion des opérations.

3.1 Points de contrôle clés lors de l'installation
Les données statistiques montrent qu'environ 20 % des causes de défaillance du compensateur à soufflet sont dues à une installation non conforme aux spécifications de l'équipement. Voici six points de contrôle clés pour l’installation :
(1) L'utilisation d'outils en fer est strictement interdite. Les outils en fer ne doivent pas être utilisés pour frapper ou presser les tuyaux en titane et en alliage de titane pendant l'installation ; des feuilles de caoutchouc ou de plastique souple doivent être placées entre les supports/suspensions en acier au carbone et les tuyaux en titane et en alliage de titane pour éviter tout contact direct.
(2) Installation de support standardisée. Les supports de guidage et les-supports porteurs doivent être installés à proximité. Pour les compensateurs axiaux, le support de guidage avant doit être 1 à 2 fois le diamètre du tuyau à partir du compensateur, et le support de guidage arrière doit être 14 à 18 fois le diamètre du tuyau à partir du compensateur pour garantir que le pipeline ne subit qu'un déplacement axial et ne transmet pas de contrainte supplémentaire au soufflet.
(3) Protection des scories. Les scories ne doivent pas éclabousser la surface du soufflet pendant l'installation, et le soufflet ne doit pas être soumis à d'autres dommages mécaniques. Lors de l'assemblage et du soudage sur site-, la surface du soufflet doit être blindée et protégée pendant le processus de soudage. (4) Respect strict des marquages de direction d'écoulement. Pour les compensateurs avec manchons intérieurs, assurez-vous que la direction du manchon intérieur est alignée avec la direction d'écoulement du fluide ; pour les compensateurs articulés, le plan de rotation de la charnière doit s'aligner avec le plan de rotation du déplacement.
(5) L'ajustement des écarts d'installation en déformant le compensateur est strictement interdit. Il est strictement interdit d'ajuster les écarts d'installation de la canalisation en déformant le compensateur à soufflet, car cela pourrait affecter le fonctionnement normal du compensateur et réduire sa durée de vie.
(6) Drainage rapide après test de pression. La teneur en ions chlorure de l'eau utilisée pour l'essai hydrostatique ou du liquide de nettoyage ne doit pas dépasser 25 ppm ; après l'essai hydrostatique, l'eau accumulée dans le soufflet doit être évacuée dès que possible et la surface intérieure du soufflet doit être séchée rapidement.
3.2 Exploitation, maintenance et gestion du cycle de vie
(1) Tests non destructifs réguliers-. Utilisez des méthodes de contrôle non destructifs telles que les tests par ultrasons et le ressuage pour évaluer régulièrement les défauts tels que les fissures internes et l'amincissement des parois du soufflet.
(2) Contrôle environnemental. Le matériau isolant en contact avec le soufflet doit être exempt de chlorure- ; Vérifiez régulièrement l'état d'étanchéité des raccords à bride pour éviter une corrosion accélérée causée par une fuite de fluide. (3) Surveillance des données sur les conditions de fonctionnement et alerte précoce. Une base de données de l'état du service est établie, en se concentrant sur la surveillance des changements dans la fréquence des cycles de température, l'amplitude des fluctuations de pression et les indicateurs de corrosivité des fluides, permettant ainsi de passer de la « maintenance après-panne » à la « maintenance prédictive ».
4. Résultats quantitatifs de la pratique de l'ingénierie
Les applications d'ingénierie montrent que la mise en œuvre des schémas d'optimisation multidimensionnels-ci-dessus entraîne des améliorations significatives des performances :
Les contraintes de fonctionnement sont réduites de 31,6 % et le taux d'accumulation des dommages dus à la fatigue diminue de 80,2 %.
La durée de vie prévue en fatigue est prolongée de 5,2 ans à 15,3 ans, soit plus du triple.
Le taux de fuite est réduit à moins de 0,02 %, améliorant considérablement la fiabilité.
Dans l'industrie chimique, les soufflets en titane ont été appliqués avec succès dans les usines de produits chimiques salins, les usines d'alcalis et les usines d'engrais, où les concentrations d'ions chlorure sont élevées et corrosives, résolvant complètement les problèmes de corrosion rapide et de courte durée de vie des produits en acier inoxydable. Dans les unités de craquage catalytique, les compensateurs à soufflet en acier inoxydable représentent jusqu'à 80 % des ruptures par corrosion, tandis que les compensateurs à soufflet en titane, avec leur haute résistance à la corrosion, ont un coût de durée de vie total bien inférieur à celui des produits en acier inoxydable.
5. Conclusion La prévention et le contrôle de la corrosion et de la rupture par fatigue des soufflets de dilatation en titane ne peuvent pas être accomplis par une seule mesure technique, mais plutôt par un projet systématique englobant toute la chaîne de « sélection des matériaux → conception structurelle → processus de fabrication → installation et construction → gestion de l'exploitation et de la maintenance ». Cet article explore systématiquement les causes de divers problèmes de défaillance et les solutions techniques correspondantes à partir de cinq dimensions, et tire les principales conclusions suivantes :
(1) La prévention et le contrôle de la corrosion doivent être une approche à trois-processus de "matériau-forme-". Au niveau des matériaux, sélectionner strictement les qualités de titane et contrôler la contamination par les ions fer ; au niveau de la conception, optimiser les lignes d'écoulement internes de la cavité et la structure des espaces ; au niveau du processus, contrôlez strictement la qualité du soudage. Ce n’est qu’en abordant ces trois aspects qu’une barrière complète de défense contre la corrosion peut être construite.
(2) L'amélioration de la durée de vie en fatigue nécessite d'adhérer à une approche synergique de « structure optimale -processus raffiné-vérification forte ». Au niveau structurel, adopter des formes d'onde optimisées en forme de U- ou biomimétiques et faire correspondre raisonnablement l'épaisseur de la paroi et le pas des vagues ; au niveau du processus, mettre en œuvre strictement les spécifications de soudage et les tests non destructifs multi-couches- ; et au stade de la conception, réserver des facteurs de sécurité suffisants pour obtenir une prolongation fondamentale de la durée de vie en fatigue.
(3) L'installation, l'exploitation et la maintenance constituent le « dernier kilomètre » de la prévention et du contrôle des pannes. Une installation standardisée, des tests de pression scientifiques, une inspection régulière et un contrôle environnemental-négligeant tout détail peuvent être un déclencheur d'échec, et tout doit être intégré dans un système complet de gestion du cycle de vie-.

Avec l'itération continue de la technologie de traitement des matériaux en titane (telle que la maturation progressive de nouvelles technologies telles que le formage superplastique et le soudage laser sous vide) et le développement continu d'une technologie de test intelligente, la fiabilité de service des soufflets de dilatation en titane sera encore améliorée et ses perspectives d'application dans des conditions de travail extrêmes seront encore plus larges.
Coordonnées:
Tél : +86-0917- 3664600
WhatsApp : +8618791798690


